



オペレータのマニュアル

リンカーン電気ベストスプ. z.o.o。 . . Jana III Sobieskiego 19A, 58-260 Bielawa, ポーランド

12/05 感謝! リンカーン電機の製品の品質を選定しました。 ダメージパッケージや設備を調べてください。 発送に破損した素材のクレームは、ディーラーへ直ちに通知しなければなりません。 機器識別情報の下のテーブルの将来の参照記録のために。 型式名、コード番号およびシリアルナンバーは機械定格プレートに表示できます。
モデル名前:
コード及び通し番号:
購入日と場所
英数字インデックス 技術的な指定 1のECOの設計情報3電磁石の両立性(EMC) 5安全6導入8取付けおよびオペレータ指示8 WEEE 18予備品18 REACh 18によって承認されるサービス店の場所18電気回路図18の付属品19
英語I 日本語


入力電圧 U1 230 Vac ± 10%、1相115のVac ±10%、1-1phase 230 VAC ± 10%、一相
定格サイクル(40°C)での入力電力 6,2kVA @ 25% デューティサイクル 2,6kva@40% デューティーサイクル
180C 20A – 200A 20A –200A 20 – 160A -
200C 230Vac 20A – 200A 20A – 200A 20 – 160A 20A – 160A
115Vac 20A – 100A 20A – 100A 20 – 80A 20A – 125A
180C B 16A (B 25A)** 3 導体、2,5mm2 200C

** 最大の電流I2>160Aとの溶接が1つの>16Aが付いている入力プラグを取り替えるとき。

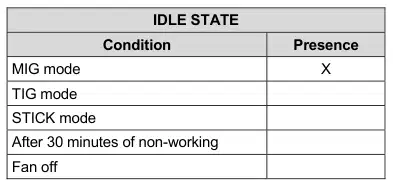
装置は指令2009/125/ECおよび規則2019/1784/EUと迎合的であるために設計されていました。 効率およびアイドルパワー消費量:

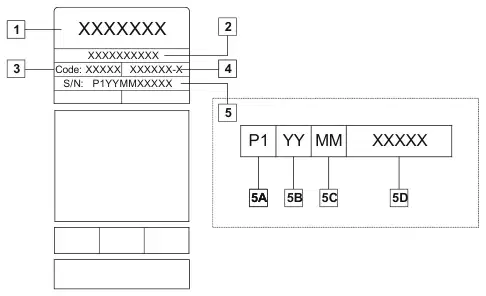
どこ:
1- 製造業者の名前および住所 2- 品名(商品名) 3- コード番号 4- 品番 5- シリアル番号 5A- 生産国 5B- 生産年 5C- 生産の月 5D- 各機械のための進歩的な数別

典型的なガス使用のための MIG/MAG 装置:
人生の終わり 製品の寿命の最後に、指令2012/19/EU(WEEE)に従ってリサイクルのために処分されなければならない、製品およびクリティカル原料(CRM)の解体に関する情報は、製品に存在する https://www.lincolnelectric.com/en-gb/support/Pages/operator-manuals-eu.aspx

11/04 この機械はすべての関連した指示および標準に従って設計されています。 しかしながら、通信(電話・ラジオ・テレビ)などの他のシステムや安全システムを影響する電磁妨害を発生させることもあります。 これらの障害は、影響を受けるシステムにおける安全上の問題を引き起こす可能性があります。 このセクションを読み、理解してこのマシンによって生成された電磁妨害の量を除去または削減します。
工業用エリアで動作するように設計されているマシンです。 国内エリアで動作させるには、電磁妨害を防止するために特定の予防措置を観察する必要があります。 オペレータはこのマニュアルで記述されているようにこの装置を取付け、作動しなければなりません。 電磁妨害が検出された場合、オペレータは必要に応じて、リンカーン電気からの援助を除去するために、これらの障害を排除するための正しい行動を置く必要があります。 マシンをインストールする前に、オペレータは電磁妨害のために故障する可能性のある任意のデバイスのための作業エリアをチェックしなければなりません。 以下を考えてみる。 入出力ケーブル、制御ケーブルおよびワークエリアと機械に隣接する電話ケーブル。 ラジオやテレビの送信機、受信機。 コンピュータか計算機によって制御される装置。 産業プロセスのための安全および制御装置。 校正・測定用機器 ペースメーカーや補聴器などのパーソナル医療機器。 作業エリア内または周辺機器の電磁妨害をチェックしてください。 オペレータは、エリア内のすべての機器が互換性があることを確かめなければなりません。 追加の保護措置が必要な場合があります。 検討する作業エリアの寸法は、場所を取る領域やその他の活動の構造に依存します。 マシンから電磁排出を削減する次のガイドラインを検討してください。 マシンをこのマニュアルに従って入力供給に接続します。 入出力をフィルタリングするなど、追加の注意が必要な場合には障害が発生した場合。 出力ケーブルはできるだけ短く、一緒に配置する必要があります。 ワークピースを地面に繋げて電磁排出を減らすために、出来るなら。 オペレータは、作業ピースを地面に接続して問題や人員と機器の安全な動作条件を引き起こしていないことを確認する必要があります。 作業エリアのケーブルをシールドすることで、電磁排出を減らすことができます。 特別な用途に必要です。

警告 この装置は、資格のある人員によって使用される必要があります。 インストール、運用、メンテナンスおよび修理手順はすべて修飾された人のみが実行されていることを確認してください。 この装置を作動させる前にこのマニュアルを読み、理解して下さい。 このマニュアルの指示に従うこと失敗は深刻な個人的な傷害、生命の損失またはこの装置に損傷を与えることができます。 警告記号の次の説明を読んで理解. リンカーン電気は不適切な取付け、不適当な心配か異常な操作によって引き起こされる損傷のために責任を負いません。
11/04

製造元は、オペレータのマニュアルと同時にアップグレードすることなく設計の変更や改善を行う権利を留保します。

溶接機 スピードテック 180C 溶接可能:GMAW (MIG/MAG) FCAW-SS SMAW (MMA)の溶接機 スピードテック200C 溶接可能:GMAW(MIG/MAG) FCAW-SS SMAW (MMA) GTAW (上昇TIGを使用してアークの点火)
下記の装置を新たに追加しました。 スピードテック 180C とりあえず スピードテック200C: 作業リード - 3mガスホース – 2メートル駆動ロールV0.8 / V1.0固体ワイヤー(ワイヤフィーダーに取り付け)。 GMAWとFCAW-SSのプロセスでは、技術仕様書が説明されています。 溶接ワイヤ径推奨機器の種類は、ユーザーが購入できるものとして、「アクセサリ」という章で述べました。 インストールとオペレータの指示
取付けか機械の操作の前にこのセクションを読んで下さい。 所在地・環境 過酷な環境で動作する機械です。 しかし、単純な予防策が長命と信頼性の高い操作を保証するために続くことが重要です。このマシンを水平方向から15°を超える傾斜で配置または動作させないでください。 パイプ解凍のためにこのマシンを使用しないでください。 空気の動きの制限なしに、エアベントからクリーンエアーを自由に循環させることができるマシンです。 スイッチをつけられたときペーパー、布またはragsが付いている機械に覆いないで下さい。 機械を機械に引くことができる土および塵は最低に保たれるべきです。 このマシンはIP23の保護評価を持っています。 濡れた地面やパドルに置かないように、できるだけ乾くようにしてください。 ラジオ制御機械から機械を離れた場所に入れて下さい。 通常の操作は、近くの無線制御機械の動作に悪影響を及ぼす可能性があります。これにより怪我や機器損傷を引き起こすことがあります。 このマニュアルで電磁互換性のセクションを読みます。 周囲温度が40°C以上で動作しない デューティーサイクルと過熱 溶接機のデューティーサイクルは、溶接工が定格溶接電流で機械を操作することができる10分のサイクルの時間割合です。 例:60%のデューティサイクル
警告 修飾された電気技師だけ供給ネットワークに溶接機を接続できます。 インストールは、適切な国家電気コードと地方の規則に従って行われなければなりませんでした。 電源電圧、相および周波数をこの機械に供給して回す前に点検して下さい。 マシンから入力ソースへの接地線の接続を確認します。 溶接機 スピードテック 180C, スピードテック200C 地球ピンで正しくインストールされたプラグインソケットに接続する必要があります。 入力電圧は 230V、50/60Hz です。 入力供給に関する詳細は、このマニュアルの技術的な仕様書セクションと機械の評価プレートを参照してください。 本体の電源から利用可能な主力が機械の正常な動作に適していることを確認してください。 必要な遅延ヒューズ(または「B」特性の遮断器)とケーブルサイズは、このマニュアルの技術仕様セクションに示されます。

6分溶接。 休憩時間4分 デューティサイクルの過剰な延長は、熱保護回路が活性化する原因となります。 温度センサーで過熱から保護されています。

誘導:アーク制御はこのノブによって管理されます。 値が高ければアークは柔らかくなり、溶接中にスパッタを少なくします。 SMAWプロセス
ARC FORCE:出力電流は、電極とワークピース間の短絡接続を一時的に増加します。 5. . WFS/Hotの開始制御:溶接プロセスによって、このノブは制御します:GMAWプロセス
ワイヤー供給の速度 WFS:わずかな価値ワイヤー送り速度のパーセンテージの価値。
HOT START:アーク開始電流中のわずかな値溶接電流の割合で価値を上げます。 制御は高められた流れおよびアークの開始の流れのレベルを容易にするために使用される。 6. . 溶接の負荷電圧/現在のノブ制御:溶接プロセスによって、このノブは制御します:GMAWプロセス
溶接荷重の電圧とこのノブ[6](また、溶接時)によって設定されます。 SMAWプロセス
図1 2. . 熱積み過ぎの表示器:それは機械が荷を下すか、または冷却が十分ではないことを示します。 内容:
溶接電流は、このノブ[6](また溶接時)によって設定されます。
SPEEDTEC 180C: 過負荷または不十分なことは、シンボルの下でLED照明によって示されます。
SPEEDTEC 200C: ディスプレイ[13]で画像として表示されているメッセージです。
9. . 溶接回路のための負の出力ソケット:鉛/仕事の鉛が付いている電極のホールダーを接続するため。 10.10.11 左のノブ:表示[13]の上部左側にあるパラメータの値が調整されます。 11.11.10 右ノブ:表示の右上にあるパラメータの値[13]を調節します。 12.12.11 ノブ:溶接手順と溶接設定の種類は、このノブによって変更されます。 日・祝 ディスプレイ:溶接プロセスのパラメーターが表示されます。 日・祝 ユーザーボタン(左): ボタン機能を設定できます: 上級メニュー: 高度なメニューをリコール (デフォルト) ユーザーのメモリをリ呼び出します。 導入。 実行する WFS. バーンバック。 基本メニュー – 上級メニューのベーシックメニューを変更します。
GMAW(MIG/MAG)プロセス 警告: FCAW-SS プロセスに使用できます。
SMAWプロセス・SMAW(MMA)工程

図4 19. 日 作業リード。 20. 日 ワイヤー ドライブ(GMAW、FCAW-SSプロセスのために): 2ロール ワイヤー 駆動。 21. 。 溶接ワイヤ(GMAW/FCAW-SS用) 22. 日 スプールワイヤ(GMAW / FCAW-SS用): 機械はスプールされたワイヤーを含まない。 23. 日 ワイヤー スプール サポート: 最高の5kgスプール。 主軸51mmにプラスチック、スチールおよび繊維スプールを受入れます。 24. 。 極性を変える盾。 25. 。 偏光(GMAW/FCAW-SSプロセス用)を変更するターミナルブロックは、溶接ホルダーで与えられる溶着極性(+; -)を設定することができます。
警告 溶接の前に電極とワイヤを使用する極性を確認します。 溶接の極性が変更されなければならない場合、ユーザーはマシンをオフにする必要があります。 ワイヤーが使用されるようにワイヤーのためのワイヤー極性を定める。 電極データをこの情報に記録します。 ターミナルブロックのシールド[24]を外します。 ターミナルブロックのワイヤ先端[25]とテーブル1または表2に示すように、作業リード固定。 ターミナルブロックのシールドを上回る。
図3 16.16 日 電源スイッチON/OFF(I/O):入力パワーを機械に制御します。 電源がメインサプライに接続されていることを確認してください。 入力電力が接続され、電源スイッチがオンになった後、インジケータは機械の溶接準備が整っていることを示すために点灯します。


表1

電極ワイヤーを積む 機械を断ち切って下さい。 マシンのサイドカバーを開きます。 袖のロックナットをねじ締めて下さい。 ワイヤー[21]がワイヤー送り装置に供給されるとき、スプールは反時計回り回るそのような袖の金網[22]が付いているspoolを荷を積んで下さい。 スプールの配置ピンがスプールに入っていることを確認してください。 袖の留め具の帽子でねじ。 ワイヤー径に対応した正しい溝を使用してワイヤロールを取り付けます。 ワイヤーの端を解放し、それがバリを持っていないことを確かめる曲がった端を切りました。
圧力ロールフォースの力調整 圧力アームは、ドライブがワイヤに抜粋する力をコントロールします。 圧力力は調節のナットを右回りに回すことによって力の減少、反時計回り増加します力を調節されます。 圧力アームの適切な調整により、最高の溶接性能が得られます。

警告 ロール圧力が低い場合、ロールはワイヤ上にスライドします。 転がり圧力を高く置くと、ワイヤーは変形するかもしれません。溶接ガンの給餌問題を引き起こします。 圧力力は適切に設定する必要があります。 モータが駆動ロールをスライドし、調整ナットの回転により若干増加するまでゆっくりと圧力力を低下させます。 溶接トーチに電極ワイヤをインサート 溶接機械を断ち切って下さい。 溶接プロセスに応じて、適切な銃をユーロソケットに接続し、ガンと溶接機の定格パラメータが一致する必要があります。 ノズルを銃から遠隔にし、先端か保護帽子および接触の先端に連絡して下さい。 次に、銃を平らにまっすぐにします。 溶接機をオンにします。 銃は、ワイヤがねじられた端から出ているまでガンライナーを介してワイヤーを供給するためにトリガーをデプレックスします。 トリガーがワイヤーのスプールを解放されるとき、取り戻しはいけません。 従ってワイヤー スプールのブレーキを調節して下さい。 溶接機械を断ち切って下さい。 適切な接触の先端を取付けて下さい。 溶接工程や銃の種類に応じて、ノズル(GMAWプロセス)または保護キャップ(FCAW-SS処理)をインストールします。
警告 ワイヤーの鋭い端は傷つけることができます。 ワイヤー スプールを反時計回りに回転させ、ワイヤーの端をユーロ ソケット限りワイヤー送り装置に通して下さい。 ワイヤー送り装置の圧力ロールの力を正しく調節して下さい。 スリーブのブレーキトルク調整 溶接ワイヤの自発的な転がりを避けるため、袖はブレーキで取り付けられます。 袖枠の留め具をねじで締めた後にスリーブフレームの内部に置かれるアレンネジM8の回転によって調節は運ばれます。
図5 26. 。 留め具の帽子。 27.27 日 調整アレンネジM8。 28.28 の プレススプリング 六角ネジM8を右回りにすると、スプリングテンションが上がります。また、アレンスクリューの回転トルクは上昇し、バネ張力を低下させブレーキトルクも低減します。 調整の仕上げ後、留め具の帽子で再度ねじを掛けて下さい。

溶接用GMAWとFCAW-SSプロセスのマシンを用意する。 GMAWまたはFCAW-SSプロセスの溶接を開始すること手順:ワイヤが使用されるようにする偏光性を決定します。 ワイヤデータを収集し、この情報について確認します。 ガス冷却ガンをGMAW/FCAW-SSプロセスにユーロソケット[7]に接続します。 ワイヤ使用により、作業リード[19]を出力ソケット[8]または[9]に接続します。 [25] のポイント - 偏波を変更するターミナルブロックを参照してください。 ワークを溶接部に密着させる作業クランプ。 適切なワイヤーを取付けて下さい。 適切なドライブ ロールを取付けて下さい。 ガスシールドが接続されていること(GMAWプロセス)が必要であれば、必ず確認してください。 マシンをオンにします。 銃は、ワイヤがねじられた端から出ているまでガンライナーを介してワイヤーを供給するためにトリガーを押します。 適切な接触の先端を取付けて下さい。 溶接工程や銃の種類に応じて、ノズル(GMAWプロセス)または保護キャップ(FCAW-SS処理)をインストールします。 左側のパネルを閉じます。 溶接機械が溶接する準備は今あります。 溶接時の労働安全衛生の原則を応用することで、溶接を開始できます。 溶接 GMAW、手動モードの FCAW-SS プロセス 溶接機械によって、手動モードの置くことができます:
警告 設置または変更ドライブ ロールの前に溶接の電源の入力電力を消して下さい。 スピードテック 180C とりあえず スピードテック200C ドライブ ロールV0.8/V1.0が鋼線のために装備されています。 他ワイヤー サイズのために、適切なドライブ ロールのキット(「付属品」章を見て下さい)利用できり指示に従います:溶接機を離れて回して下さい。 圧力ロールレバーを30個まで離します。 留め具キャップをアンネジ[29]。 ドライブロールを[31]に、使用するワイヤに対応する対応のものに変更します。
図6 ねじ留めの帽子 [29]. ガス接続 ガスシリンダーは、適切なフローレギュレータでインストールする必要があります。 流量調整器付きガスシリンダーを安全に設置したら、レギュレータから機械ガスの入口コネクターに接続します。 図3のポイント[17]を参照して下さい。
スピードテック 180C 溶接負荷電圧 WFS インダクタンス
警告 溶接機械は5,0バーの最高の圧力で二酸化炭素、アルゴンおよびヘリウムを含むすべての適した保護ガスを支えます。 溶接 GMAW、FCAW-SSプロセス SPEEDTEC 180C とりあえず スピードテック200C GMAWとFCAW-SSの溶接に使用できます。 スピードテック200C シンガージックGMAWプロセスを納入 スピードテック 180C とりあえず スピードテック200C GMAWやFCAW-SS溶接に必要な銃は含まないでください。 溶接工程によっては別途購入可能です(「付属品」の章をご覧ください)。
基本的なメニューの高度メニューは溶接負荷電圧WFS 2ステップ/4段階を荷造ります
溶接負荷電圧 WFSバーンバックランインWFSスポットタイムプレフロー時間/パストフロー時間 2-ステップ/4-ステップ インダクタンス 2ステップ - 4段 ガンのトリガーの機能を変更します。 2ステップ制動機操作は、トリガーへの直接応答で溶接オン/オフになります。 ガンのトリガーが引き出されると溶接工程をおこないます。 4ステップモードは、銃のトリガーがリリースされたときに溶接を続行できます。 溶接を止めるために、ガンのトリガーが再び引き出されます。 4ステップモードは、長い溶接を容易にします。

バーンバック時間 ワイヤーが供給を停止した後溶接の出力が続いた時間の量です。 ワイヤが細くから押し出しを防ぎ、次のアークスタートのためにワイヤーの端を準備します。 実行中のWFS アークが確立されるまで、トリガーを引っ張る時間からワイヤー送り速度を設定します。 スポットタイマー トリガーがまだ引き出されても、溶接時間を調節します。 このオプションは4ステップトリガーモードに影響しません。
警告 スポット溶接では4ステップは動作しません。 バーンバック時間 ワイヤーが供給を停止した後溶接の出力が続いた時間の量です。 ワイヤが細くから押し出しを防ぎ、次のアークスタートのためにワイヤーの端を準備します。 実行中のWFS アークが確立されるまで、トリガーを引っ張る時間からワイヤー送り速度を設定します。 スポットタイマー トリガーがまだ引き出されても、溶接時間を調節します。 このオプションは4ステップトリガーモードに影響しません。 範囲を調節して下さい:
警告 スポットタイマーは4ステップトリガーモードに効果はありません。 プレフロー時間 トリガーが引き出され、給餌の前にガスの流れをシールドする時間を調整します。 ポストフロー時間 溶接出力が消えた後にガスを流すシールド時間を調整します。 シンジェリックモードの溶接GMAW (SPEEDTEC 200Cのみ) シンガーモードでは、溶接荷重の電圧はユーザによって設定されません。 正しい溶接負荷電圧は機械のソフトウェアによって置かれます。 この値は、データ(入力データの)に基づいて再呼び出された。
警告 スポットタイマーは4ステップトリガーモードに効果はありません。 プレフロー時間 トリガーが引き出され、給餌の前にガスの流れをシールドする時間を調整します。 ポストフロー時間 溶接出力が消えた後にガスを流すシールド時間を調整します。 溶接SMAW (MMA)プロセスSPEEDTEC 180C とりあえず スピードテック200C SMAW溶接に必要な鉛を電極ホルダーは含まないでくださいが、別途購入できます。 SMAWプロセスの溶接を開始すること手順: まず、マシンをオフにします。 電極の極性を使用されるように決定します。 電極データをこの情報に記録します。 電極の偏差に応じて、出力ソケット[8]または [9]に鉛を被った作業リード(19)と電極ホルダーを接続し、それらをロックします。 表3を参照してください。 表3
基本メニュー 高度なメニュー ワイヤータイプ(材料) ワイヤー直径ガス
ワイヤー タイプ(材料) ワイヤ径 ガス 溶接負荷電圧は、パラメーターの値はオペレータによって設定されます。
基本的なメニューの高度メニューWFS溶接の流れ 材料厚さ
WFS溶接電流 素材厚 もし必要であれば、溶接荷重電圧は右ノブ[11]で±2V調整できます。 さらに、手動で設定できます。
SMAWへのリード [8]
スピードテック200C
DC (-)
SMAWへのリードで [9]
基本メニュー 上級メニュー バーンバックランインWFSスポットタイマープレフロー時間/パスバーフロータイム2-STEP/4-STEPP インダクタンス
ワークを溶接部に密着させる作業クランプ。 電極ホルダーに適切な電極を取り付けます。 溶接機をオンにします。 溶接パラメータを設定します。 溶接機械が溶接する準備は今あります。 溶接時の労働安全衛生の原則を応用することで、溶接を開始できます。
2ステップ - 4段 ガンのトリガーの機能を変更します。 2ステップ制動機操作は、トリガーへの直接応答で溶接オン/オフになります。 ガンのトリガーが引き出されると溶接工程をおこないます。 4ステップモードは、銃のトリガーがリリースされたときに溶接を続行できます。 溶接を止めるために、ガンのトリガーが再び引き出されます。 4ステップモードは、長い溶接を容易にします。

溶接機によっては、ユーザーは機能を置くことができます:
エラーメッセージ(SPEEDTEC 200Cのみ) 機械のディスプレイがいつ、テクニカルサービスセンターまたはリンカーン電気に接触して下さい スピードテック200C 図7 のメッセージや類似点を提示します。

基本的なメニューの高度 メニュー/出力鉛の出力電圧を切る溶接の流れスイッチ
出力の鉛HOTSTARTアークフォース上の溶接電流スイッチ/スイッチオフ 溶接GTAWプロセス(SPEEDTEC 200Cのみ) SPEEDtec 200C DC(-)でGTAWプロセスに使用できます。 アークの点火は、リフトTIG方式(接触点・上昇点)でのみ実現できます。 スピードテック200C GTAW溶接にはトーチは含まれていませんが、別途購入できます。 「アクセサリ」の章を参照してください。 GTAWプロセスの溶接を開始すること手順: まず、マシンをオフにします。 GTAWトーチを[9]出力ソケットに接続します。 作業リードを[8]出力ソケットに接続します。 ワークを溶接部に密着させる作業クランプ。 GTAWトーチに適切なタングステン電極をインストールします。 マシンをオンにします。 溶接パラメータを設定します。 溶接機械が溶接する準備は今あります。 溶接時の労働安全衛生の原則を応用することで、溶接を開始できます。 溶接GTAWプロセスの間に、ユーザーは機能を置くことができます:

基本的なメニューの高度 メニュー/出力鉛の出力電圧を切る溶接の流れスイッチ
溶接電流スイッチオン/出力リードの出力電圧を切る
メモリ – 保存、リコール、削除(SEEDTEC 200Cのみ) SPEEDTEC200C パラメータの設定を保存、リコールおよび削除できます。 ユーザが9つの記憶を使えるようにしました。 プロセス設定を保存、リコールおよび削除は高度なメニューでアクセス可能です スピードテック200C.

ガイドの印インターフェイス SPEEDTEC 200C 「クイックガイド」の章でユーザーインターフェイスの説明


顧客支援方針 リンカーン電気株式会社の事業は、高品質の溶接機器、消耗品および切削装置の製造・販売を行っています。 お客様からのご要望や期待を超える課題を解決し、 その際、購入者は当社製品の使用に関するアドバイスや情報を求める場合があります。 お預かりした情報は、その時点でのベスト情報に基づいてお客様にご対応いたします。 リンカーンエレクトリックは、そのようなアドバイスを保証するか、または保証する立場ではありません。このような情報や助言に関して責任を負わないものとします。 当社は、お客様の特定の目的に対するフィットネスの保証を含むあらゆる種類の保証を明示的に拒否し、そのような情報やアドバイスに関して。 実用的な配慮の問題として、我々はまたそれが与えられた場合、そのような情報やアドバイスを更新または修正するための責任を負うことはできませんし、情報の提供は作成します。, 私たちの製品の販売に関して任意の保証を拡大したり変更. リンカーン電気がレスポンシブメーカーである, しかし、選択と使用の特定の製品の使用は、制御内でのみです, そして顧客の唯一の責任を残します. リンカーン電気の制御を超える多くの変数は、これらのタイプの製造方法およびサービス要件を適用して得られた結果に影響を及ぼします。 変更の対象となる – この情報は、印刷時に当社の知識を最大限に活用します。 詳しくはこちら 電光電子株式会社 更新された情報のため。
警告 修理業務、改造またはメンテナンスのため、最寄りのテクニカルサービスセンターやリンカーンエレクトリックに連絡することをお勧めします。 不正なサービスや人員による修理と修正は、メーカーの保証がnullになり無効になります。 万一、速やかに報告し修理する。 ルーチンメンテナンス(毎日) 電源の作業リードと絶縁の断熱状態をチェックします。 絶縁損傷がすぐに鉛を取り替えれば。 溶接ガンノズルからスパッタを外します。 スパッタは、アークに遮蔽ガスの流れを妨げる可能性があります。 溶接ガンの状態を確認してください。必要に応じて交換してください。 冷却ファンの状態と操作を確認します。 気流スロットを清掃してください。 定期メンテナンス(毎年200時間以上、リストで1回) 定期的なメンテナンスを実行し、さらに:機械をきれいにしてください。 乾燥(低圧)気流を使用して、外箱から埃を取り除きます。 必要な場合は、すべての溶接ターミナルを清潔にし締めます。 メンテナンス作業の頻度は、機械が配置される労働環境に応じて異なる場合があります。

通常の廃棄物と一緒に電気機器を処分しないでください! 欧州指令2012/19/UEの廃棄物電気機器(WEEE)及び国民法に基づくその実施に関し、生活の終わりに達した電気器具は別々に収集し、環境対応リサイクル施設に戻さなければならない。 機器の所有者として、当社の地元代表者から承認された回収システムに関する情報を入手してください。 この欧州指令を適用することで、環境と人間の健康を守ります!
12/05 パートリストの読み込み手順 コード番号が記載されていない場合は、この部品リストは機械に使用しないでください。 リストされていない任意のコード番号のリンカーン電気サービス部門にお問い合わせください。 特定のコードマシンのどの部分が配置されているかを判断するために、アセンブリページと下表のイラストを使用してください。 アセンブリページで呼び出される見出し番号の下の列にある「X」という部分だけを使用してください(#はこの印刷の変更を示しています)。 まず、上記のパートリストの読み込み手順を読んで、マシンに付属する「Spare Part」マニュアルを参照して、画像記述部分番号クロスリファレンスが含まれています。 スタッフ
11/19 規制の第33.1条(EC)に基づく通信は、1907/2006 - REACh。 このプロダクトの中のある部品は下記のものを含んでいます:ビスフェノールA、BPA、EC 201-245-8のCAS 80-05-7 Cadmium、欧州共同体231-152-8、CAS 7440-43-9鉛、欧州連合(EU)231-100-4、CAS 7439-92-1 Phenol、4nonyl -、分岐させた、EC 284-325-5、CAS 84852-15-3を同質材料で0,1% w/wより多く。 これらの物質は、REAChの「承認のための非常に高い懸念の化学物質の候補者リスト」に含まれています。 特定の製品は、リストされている物質の1つ以上を含む場合があります。 安全な使用のための指示:製造業者の命令に従って、使用の後で手を洗浄して下さい;子供の範囲から保って下さい、口に入れないで下さい、ローカル規則に従う処分。
09/16 購入者は、リンカーンの保証期間に要求される欠陥について、Lincoln Authorized Service Facilities(LASF)に連絡しなければなりません。 ローカルのリンカーン販売代理店にLASFを移転またはアクセスするための支援 電光電子株式会社 / EN- gb/サポート/ロケータ。
マシン付属の「スペアパーツ」マニュアルをご覧ください。
07/06 · 英訳:

K10413-15-3M ガス冷却ガン LG150 ~ GMAWプロセス 3m
KP10461-1 ガスノズルの円錐Ø12mm。
KP10440-06接触先端M6x25mm ECu 0.6mm
KP10440-08 接触先端 M6x25mm ECu 0.8mm
KP10440-09接触先端M6x25mm ECu 0.9mm
KP10440-10接触先端M6x25mm ECu 1.0mm
KP10440-10A 接触先端 M6x25mm Al 1.0mm
KP10468 保護帽子を FCAW-SSプロセスに。
K10513-17-4V GTAWトーチ - 4m。
電極ホルダー付きE/H-200A-25-3M溶接ケーブルをSMAWプロセス3mに。
K14010-1 作業リード-3m.
リードのKITからSMAWプロセス:SMAW工程に導通した電極ホルダー - 3m。 作業リード - 3m。
R-0010-450-1R 保護スクリーン。
2つの運転されたロールにロールを運転して下さい
固体ワイヤー:
KP14016-1.0 V0.8 / V1.0
アルミニウム ワイヤー:
芯のあるワイヤー:
ユーザーまたはスタッフが通常1日以内に回答します。あなたの質問が次の人の助けにもなります。
最初の質問を投稿しましょう。他のユーザーや当チームが回答します。